Всё об экструдерах
Всем привет! Традиционно относительно 3д печати чаще всего звучит вопрос «какой принтер купить?», а на втором месте - «почему плохо печатает?». И этот второй вопрос по моим наблюдениям чаще всего связан с проблемами относительно экструдера. О нём сегодня и поговорим.
Статья в формате видео:
Вообще, если задуматься, то грубо можно поделить любой FDM принтер на 3 части — сам экструдер, механика для того чтобы его перемещать в пространстве и электроника чтобы всем этим управлять. При этом в обязанности самого экструдера входит только работа с пластиком, а именно нагреть и в нужный момент выдавить. Дополнительно экструдер можно поделить еще на две части: подаёт пластик фидер или подающий механизм, а нагревает и формует — печатающая головка.

По конструкции различают 2 типа — директ и боуден. В директе обе части совмещены и пластик из подающего механизма сразу попадает в печатающую головку. За счёт этого получается очень точное управление когда и сколько выдавливать, но объединенная система много весит и доставляет проблемы механике принтера. В боудене части наоборот, разнесены, причём самая тяжёлая — фидер с мотором, выносятся туда, где проблем механике своей массой не доставят. Зато из-за большого расстояния между частями появляются внутренние проблемы. Если коротко, то пластиком сложнее управлять. На ретракты он реагирует с небольшой задержкой, после них тоже не сразу начинает давить в полную силу, при резком изменении скорости движения головки реагирует либо утяжкой, либо наплывом. Тем не менее, всё это удаётся почти полностью компенсировать с помощью настроек печати и на сегодняшний день большая часть принтеров использует уже именно эту схему. Её я и буду рассматривать, тем более что от директа она отличается, по факту, исключительно наличием трубки в середине, и большинство проблем с печатью от этого не зависит.
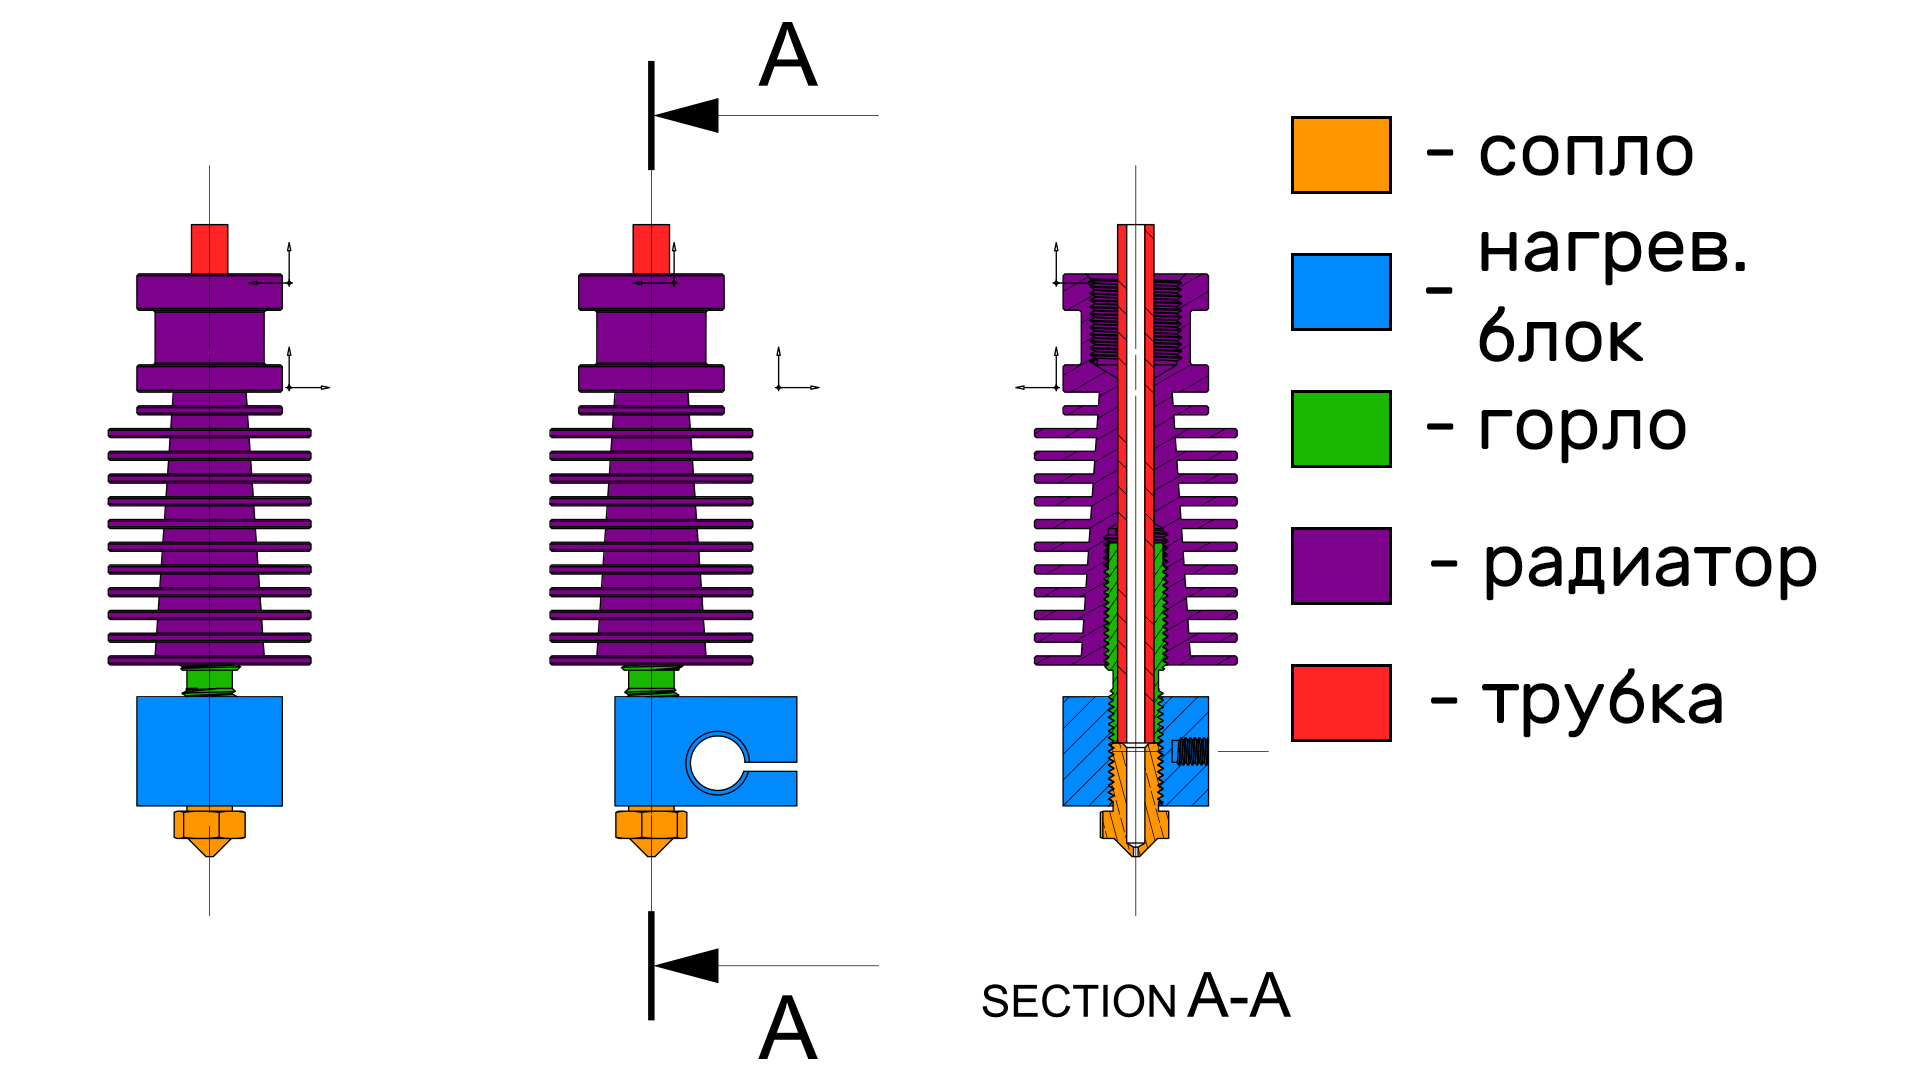
Начну с печатающей головки. Они бывают разного вида, но всегда в конструкции имеют одни и те же элементы.
1. Сопло, разогревает пластик и формует его в тонкую нить, из которой уже выкладывается модель.
2. Нагревательный блок, в него крепится датчик, измеряющий температуру — термистор или термопара, нагревательный элемент и сопло. Эта деталь соединяет всё и передаёт тепло от нагревательного элемента на сопло и датчик.
3. Также с обратной стороны от сопла крепится горло или термобарьер. Это металлическая, обычно стальная, трубка, которая служит, как можно понять из названия, для того чтобы изолировать тепло в горячей части печатающей головки. Это нужно чтобы нить филамента не плавилась раньше времени.
4. Но если бы горло просто было бы присоединено к нагревательному блоку и всё, то оно бы довольно быстро приняло температуру нагревательного блока и перестало бы выполнять свою роль. Чтобы его охлаждать ставят радиатор, который обычно обдувается кулером.
В итоге получается что у печатающей головки есть 2 части, горячая и холодная, граница которых находится на термобарьере. Горячая называется хотэнд, а холодная — колдэнд. Также часто хотэндом называют всю печатающую головку целиком.
После радиатора в боудене идёт фитинг и трубка, в директе — сразу фидер. К нему и перейдём. По факту, фидер всегда состоит из мотора, подающего колеса и прижимного механизма. Работает всё до жути просто: прижимной механизм прижимает пруток к подающему колесу, мотор крутит его, нить двигается в нужном направлении. Дальше вокруг этой логики можно добавить сколько угодно элементов. Например, редуктор, который увеличивает точность и крутящий момент. Можно реализовать два подающих ролика, можно вторым из них осуществлять прижим, можно хоть червячную передачу туда воткнуть — сути это всё не изменит.
Итак, когда появилось понимание как это всё устроено, перейдём к проблемам. Стоит отметить, что большинство из них общие для боуденов и директов, а также для печатающих головок и фидеров.
Пробки
Самая частая по моему опыту проблема - возникновение пробок в печатающей головке. Симптомы следующие:
Недоэкструзия на модели, не лечащаяся увеличением подачи;
Пропуски слоёв;
Прощёлкивание экструдера или “выгрызание” подающей шестерней прутка;
Сложно извлекать филамент из принтера;
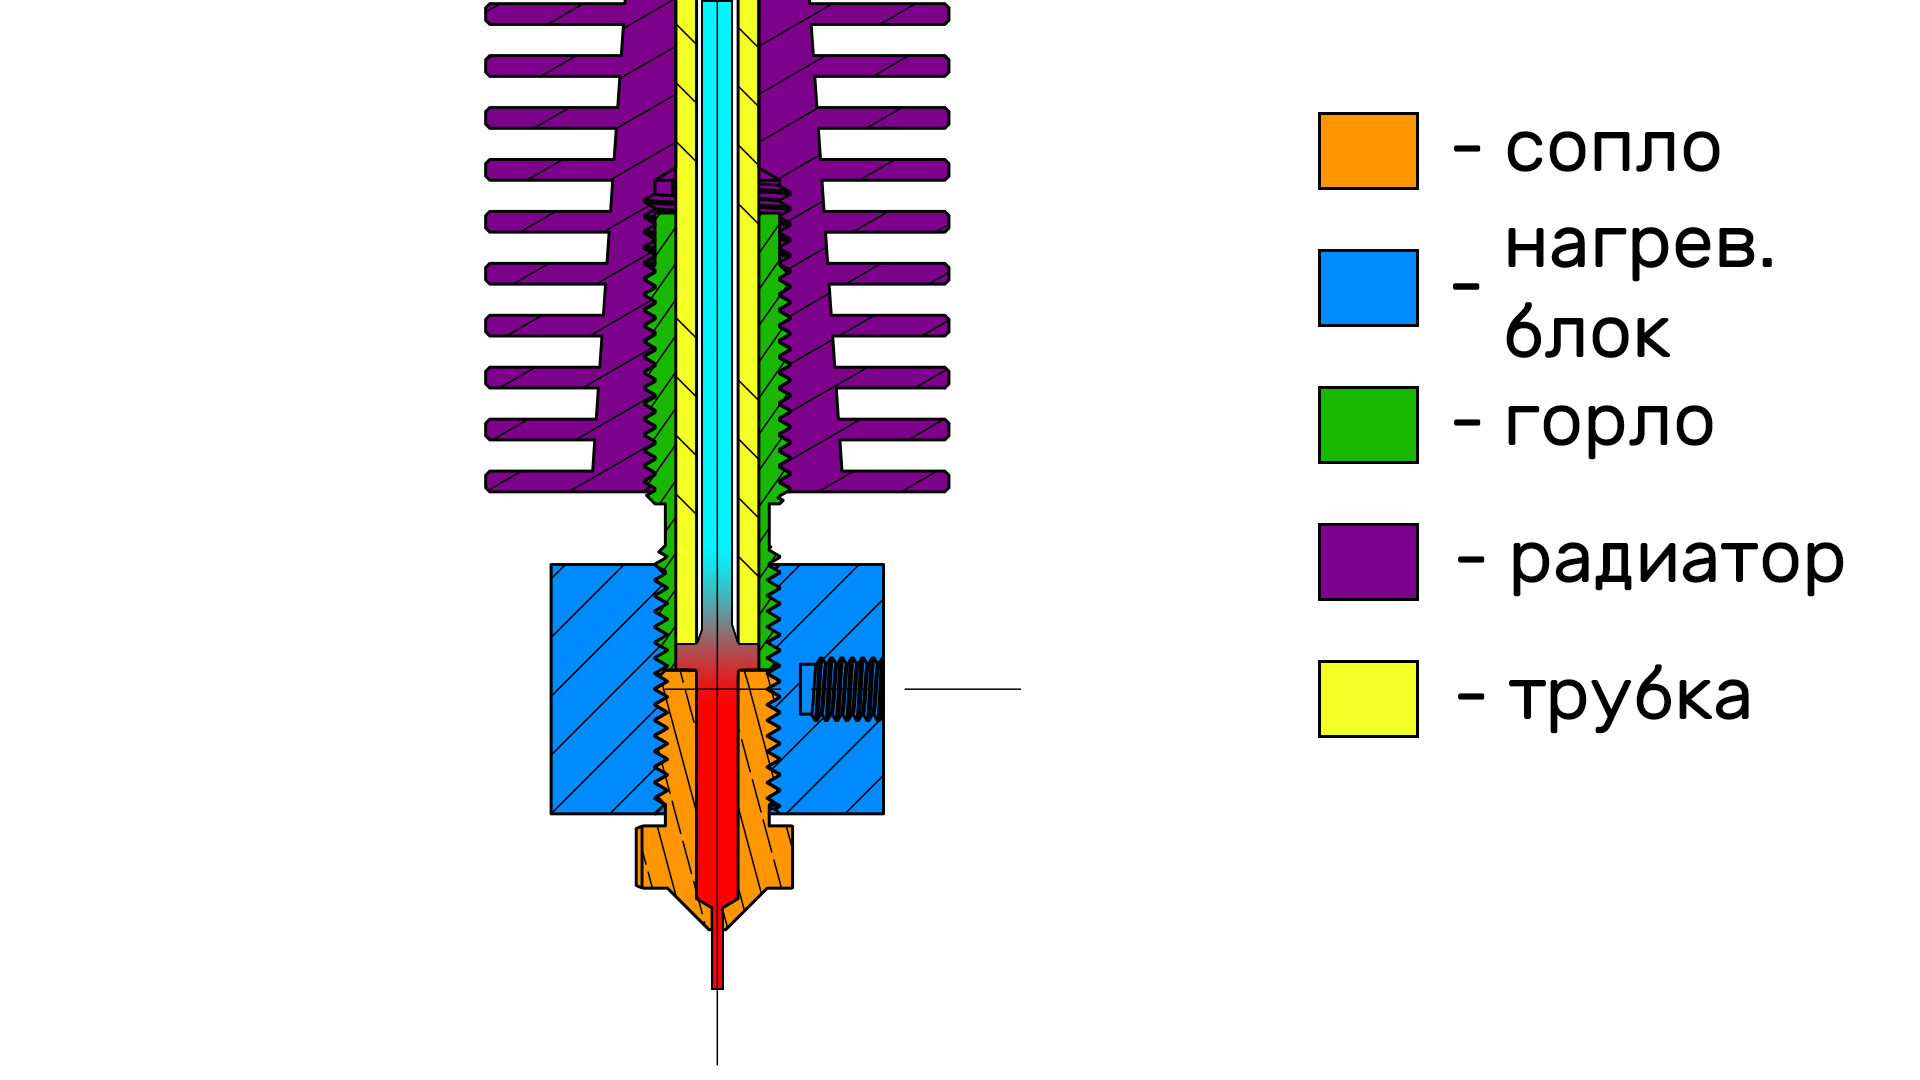
При этом видов пробок бывает два, как и причин их возникновения. Первый - объёмная пробка. Возникает из-за недостатка охлаждения горла, вследствие чего пластик внутри него размягчается и его там распирает. Понять можно либо измерив температуру радиатора и сравнив с температурой стеклования филамента, либо посмотрев на конец прутка после извлечения. Если он принял внутренний диаметр трубки на значительной длине и извлекается с трудом, то это ваш случай.
Теперь о причинах перегрева. Конечно может быть недостаточная мощность кулера или площадь оребрения радиатора. В таком случае стоит купить другой кулер с высоким показателем объёма воздуха, прогоняемого через себя за единицу времени. Также возможно, что слишком много тепла попадает на горло и на радиатор и тогда никакой кулер не справится. Это возникает из-за конструктивных ошибок, например, если горло сделано из хорошо проводящей тепло латуни, а не привычной стали или когда есть дополнительные тепловые мостики, допустим, винты крепления нагревательного блока к радиатору. Также не стоит забывать что сам пруток внутри горла можно изолировать хотя бы частично от тепла если заменить цельнометаллическое горло на имеющее в конструкции тефлоновую трубку.
Второй тип пробок - похожее на диск расширение на конце. Образуется когда горло или тефлоновая трубка неплотно примыкают к соплу и там образуется щель. Пластик затекает в неё и мешает остальному достигнуть сопла. Лечится правильной пересборкой всего хотэнда, естественно, попутно вычищая из него весь оставшийся внутри пластик, но о том как это делать расскажу в конце ролика.
Засор
Обычно на одном принтере печатают разными видами филамента без пересборки и промежуточной очистки хотэнда, потому что это трудоёмко и так всё работает. Но из-за этого возникает другая очень распространенная проблема - засор в сопле. Грубо говоря, это налипшие там кусочки разных видов пластика, пыль и грязь, которые мешают прохождению остального филамента. Лечится также пересборкой с прочисткой сопла, а также внедрением в конструкцию какого-нибудь фильтра для пластика, чтобы удалять налипшую на него пыль. Самый простой вариант - кусочек губки обернутый вокруг нити и закрепленный скотчем.
Натёки
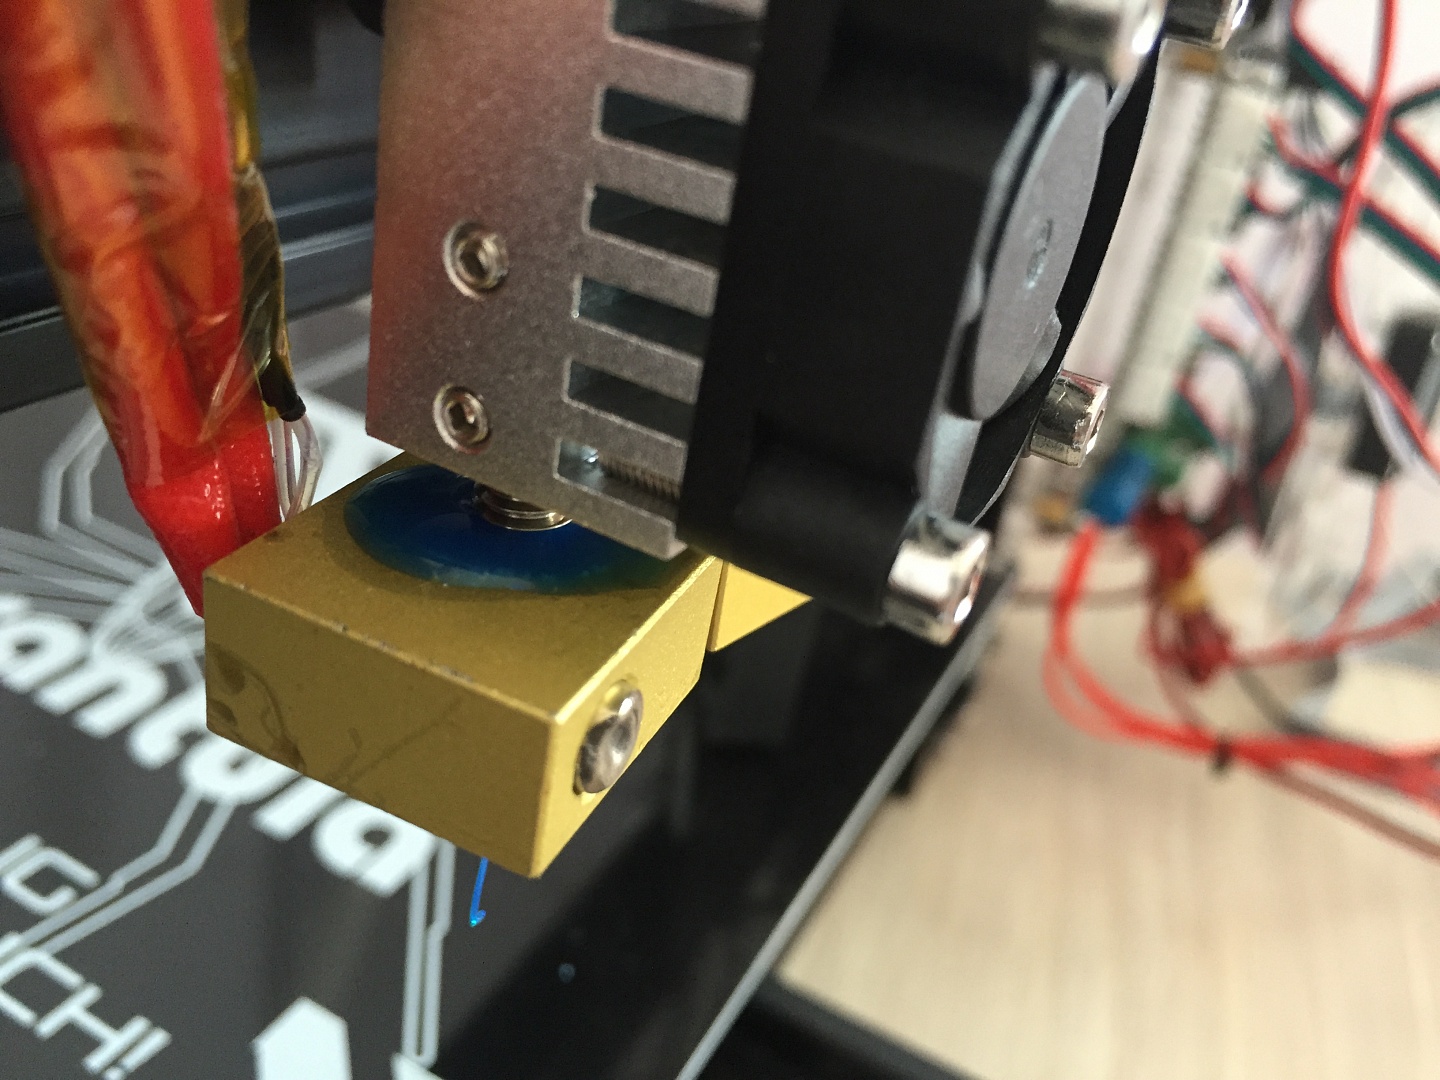
Натекание пластика из-под сопла и горла возникает достаточно часто, но при этом почти нигде не обсуждается, потому что и так понятно - собрано не герметично. Тем не менее дам совет как такого избегать: резьбу можно герметизировать PTFE фумом, а также обязательно при сборке надо протягивать соединения на горячую. Подробнее, опять же, чуть позже.
Щёлкающий или грызущий нить фидер
Если обобщить большую часть прощёлкиваний экструдера, то можно сказать, что он пытается протолкнуть больше, чем может протолкнуться. Ввиду этого нить начинает давить на шестерню обратно всё сильнее и сильнее и в какой-нибудь момент эта сила превосходит момент на валу двигателя и тот проскакивает по полюсам в обратную сторону, раздаётся характерный щелчок. В подавляющем большинстве случаев это происходит из-за пробок, но может быть еще несколько вариантов.
Очень часто скорость печати слишком большая для этой конструкции экструдера, или установлено слишком большое сопло. К примеру, обычные экструдеры с хотэедами типа e3d v6 или mk8 стабильно держат около 120-150мм/с при сопле 0.4мм. Ставите сопло 0,8 и рекомендуемая скорость должна быть уменьшена в 2 раза, то есть 60-75мм/с. А если еще и толщину слоя увеличить, тут уже никакой фидер не продавит, ведь пластик просто не успеет прогреться. Придётся менять хотэнд на, например, вулкан. Но у него тоже минусы есть, например, печать PLA может быть затруднена.
Также частенько общался с людьми, у которых прощёлкивало из-за того, что на первом слое сопло находилось слишком близко к столу, то есть неправильная калибровка. В таком случае пластику реально некуда деваться, частично он вылезает и образует неровный гребнистый слой, частично давит на колесо фидера. Придётся перекалибровывать стол или подбирать Z офсет, подробнее у меня в видео о слоновьей ноге.
Ну и довольно редкий, но тоже встречающийся случай - зажатие вала. Происходит это в экструдерах, где подающая шестерня надета непосредственно на вал мотора. В таком случае если под прижимающий ролик установить слишком мощную пружину, то вал двигателя просто расклинит в корпусе и он не сможет нормально вращаться.
Относительно выгрызания пластика скажу так - все варианты те же самые, кроме, расклинивая вала, но с каждым из них еще и недостаточный прижим нити к подающему колесу. Потребуется и основную проблему устранять, и увеличивать прижим регулировкой или подкладыванием шайб под пружину если регулировки нет.
Зажёвывание нити в фидере
Часто при печати эластичными филаментами люди сталкиваются с зажёвыванием нити внутри экструдера. Это происходит из-за того, что гибкому прутку легче согнуться петлёй, чем продавиться через сопло. Вариант в таком случае только один: не давать прутку места, чтобы эту петлю сделать, а это значит модифицировать или даже заменять фидер чтобы было примерно так. Этот элемент как раз таки закрывает щель и пластику просто некуда деваться, кроме как идти прямо. При этом не стоит забывать, что даже так пластик может пойти внутри трубки волной или пролезть даже в почти отсутствующую щель, если ему будет особо некуда деваться, так что хотэнд всё равно желательно иметь чистым и правильно собранным. Ну и скорость слишком большую не ставить.