Как расплавлялся вольфрам
здесь был атом, Н. ПоповДетские вопросы вроде: "А что самое прочное? А что самое тяжелое?" могут здорово озадачить и взрослого человека. А что самое тугоплавкое?
Обывательский опыт подсказывает: чтобы что-то расплавить, нужно это что-то положить в некоторую емкость и сильно нагреть. Чем более тугоплавкий материал вы изучаете, тем более тугоплавкая емкость – тигель – вам потребуется. Как же тогда определить температуру плавления самого тугоплавкого материала?
Правильные вопросы приводят к новым открытиям – и, в частности, новым методам исследования свойств материалов. В поисках самого тугоплавкого материала от тигля придется избавиться. Заставить же проводящий материал левитировать можно за счет магнитных полей: так, собрав несложную схему с индуктором и источником тока высокой частоты, возможно расплавить металл "в воздухе". Общее название такой схемы – левитационная безтигельная плавка. Зачастую удерживать каплю (и сохранять ее сферическую форму) дополнительно помогает поток газа.
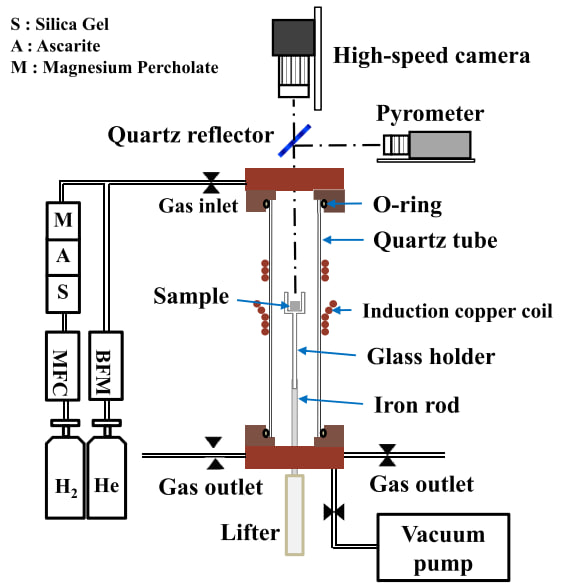
Левитационную плавку особенно удобно применять при работе с активными металлами – титаном, цирконием и другими. Отсутствие тигля и, следовательно, взаимодействия материала тигля с расплавом, решает еще две проблемы: загрязнение тигля (и необходимость его регулярной замены) и загрязнения самого расплава.
Трудности масштабирования
К сожалению, не все так просто. У описанного способа плавки есть существенный минус: ограничение по размеру левитирующего материала. Обусловлено оно геометрией индуктора и неравномерным распределением силы Лоренца в приповерхностных слоях капли расплава. По сути, сила гравитации, действующая на каплю, уравновешивается силой поверхностного натяжения, из-за чего до недавних пор левитационной плавкой удавалось получить лишь десятки грамм материала.
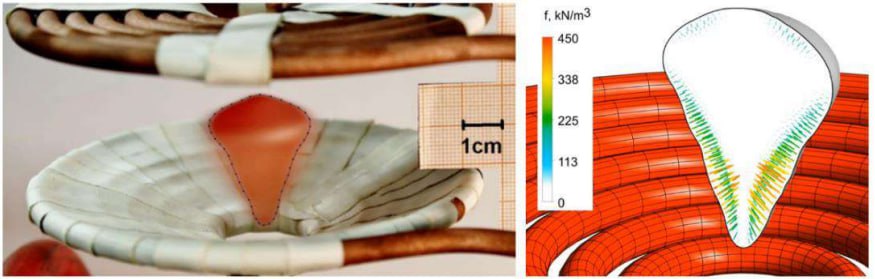
Небольшие объёмы вполне подходят для фундаментальных исследований, в том числе для измерения температуры плавления самых тугоплавких материалов. Однако, именно малая максимальная масса расплава не позволяла сделать из этого метода настоящую промышленную технологию.
Решить проблему удалось относительно недавно путем изменением геометрии магнитных полей. В новом схеме используется уже два высокочастотных источника тока, работающих на разных частотах и в перпендикулярных направлениях.
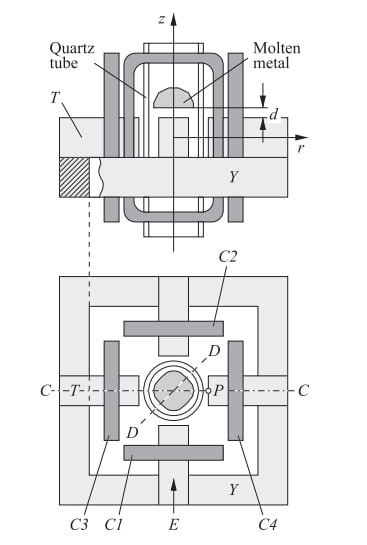
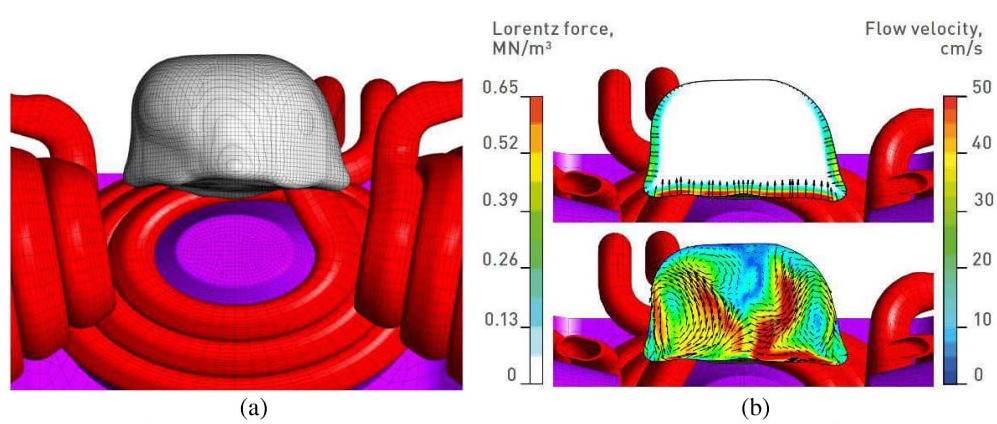
Благодаря улучшенной схеме стало возможным удержание расплава в несколько сотен грамм. Демонстрация работоспособности технологии в публикациях датируется 2017 годом. В 2022-24 годах технология нашла заказчика в виде компании ALD Vacuum Technologies, которая сейчас продаёт уже готовые решения для индустрии.
Промышленная технология плавки
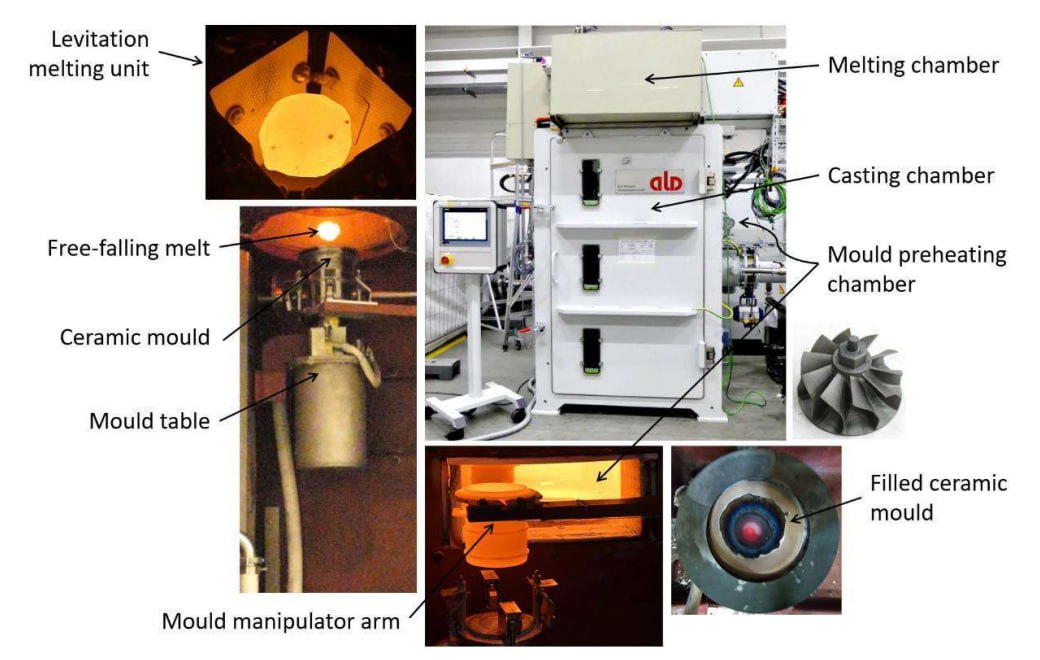
Современная технология левитационной плавки и литья (на примере титановых сплавов) выглядит следующим образом:
1) В вакуумной камере подвешивается пруток титанового сплава. В нижней части камеры открывается затвор, через который вводится керамическая изложница.
2) Изложница перемещается в область предварительного нагрева. Прогрев изложницы необходим для минимизации литейных дефектов.
3) Изложница поднимается в верхнюю часть камеры непосредственно под систему индукторов. В этот момент пруток титана опускается в магнитное поле, в результате чего кончик прутика оплавляется, а полученный расплав подхватывается магнитным полем.
4) Титановый пруток отводится из горячей зоны, а расплав титана нагревается до температуры литья. В самом расплаве происходит активное перемешивание за счёт перпендикулярных магнитных полей.
5) По достижении температуры литья индукторы отключаются, а расплав устремляется вниз в сторону изложницы под действием гравитации. Изложница ускоряется вниз и одновременно быстро вращается вокруг своей оси. Движение изложницы компенсирует скорость полёта расплава, что уменьшает его расплёскивание, а вращательное движение улучшает заполнение тонких участков полости в изложнице. Захватив расплав, изложница останавливается в нижней части камеры, где остывает и извлекается наружу.
Цикл повторяется.
Все эти технологические ухищрения – не просто так. Левитация большой массы расплава с высокой температурой сопряжена со множеством проблем:
– нестабильность геометрии расплава;
– необходимость точного управления частотами, силой тока и другими параметрами индуктора для стабилизации расплава (который меняет свои свойства в процессе нагрева, а также частично испаряется);
– нагрев систем, в том числе ферритных индукторов (система левитации может нагреться выше точки Кюри (230 ºС) и перестать работать);
– требования по литью титановых сплавов (усадка, равномерность заполнения формы и др.)
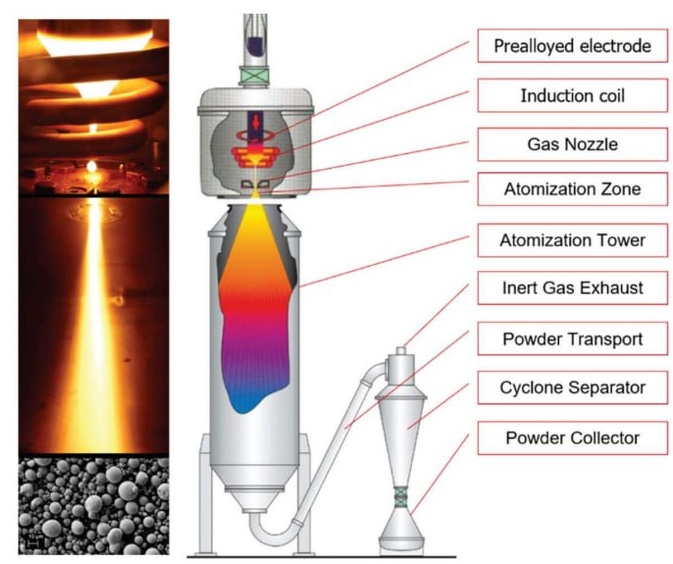
Однако, несмотря на все сложности, перспективы левитационной плавки весьма разнообразны. Уже предложена технология распыления и сфероидезации порошков из потока расплава в левитирующем (вернее, свободно падающем) состоянии, а также технология получения монокристаллов из подвешенного расплава. Данный метод получения расплавов можно найти применение там, где отрасль предъявляет высокие требования к чистоте исходного металла.
Источники
- J. Choe et al. Surface Tension Measurements of 430 Stainless Steel. Surface Tension Measurements of 430 Stainless Steel
- S. Spitans et al. Investment casting with unique levitation melting technology - FastСast. Proceedings of the Liquid Metal Processing & Casting Conference 2022
- O. Pesteanu, E. Baake. New Method and Devices for Electromagnetic Drip-and Leakage-Free Levitation Melting. ISIJ International, Vol. 52 (2012), No. 5, pp. 937–938
- S. Spitans et al. EIGA-type electrode melting for highest-purity cast parts. Magnetohydrodynamics Vol. 59 (2023), No. 3-4, pp. 347-355